Peran Engineering Corlogam.id dalam Menentukan Kualitas Produk Pengecoran Logam

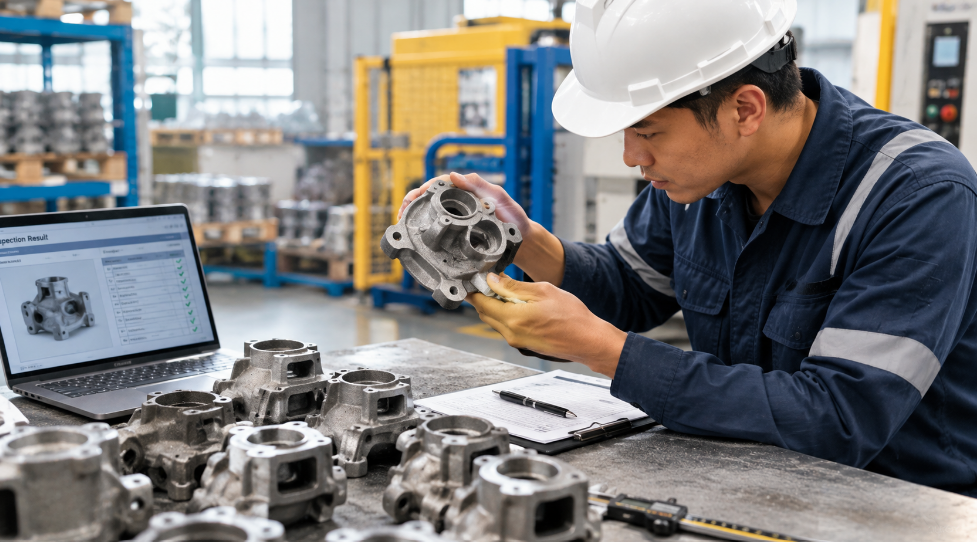
KakaKiky – Apakah perusahaan Anda sering mengalami kegagalan fungsi komponen mesin akibat retak internal atau cacat porositas yang baru terlihat saat proses manufaktur akhir? Fakta di lapangan membuktikan bahwa sebagian besar kerusakan produk cor tidak berawal dari kesalahan mesin pemanas foundry, melainkan akibat kekeliruan fatal pada tahap perancangan desain dan pemilihan spesifikasi bahan. Tanpa simulasi teknik yang matang, investasi ratusan juta rupiah untuk pembuatan cetakan dapat terbuang sia-sia hanya dalam hitungan detik.
5 Masalah Utama Industri Manufaktur Sebelum Memilih Pengecoran Logam
Para pemilik proyek dan insinyur manufaktur umumnya menghadapi lima kendala besar berikut sebelum akhirnya memutuskan untuk mencari penyedia manufaktur casting professional:
Tingginya Angka Defek Porositas Internal Pembaca sering menemukan rongga udara terperangkap di dalam komponen setelah proses pemesinan (machining bubut). Solusinya: Penerapan kalkulasi gating system dan pemodelan aliran cairan logam yang presisi sebelum pembuatan cetakan.
Kegagalan Fungsi Akibat Salah Pilih Material Komponen mengalami aus terlalu cepat atau patah akibat beban puntir tinggi karena pemilihan jenis besi yang kurang tepat. Solusinya: Konsultasi spesifikasi metalurgi untuk menyesuaikan tensile strength dan elongation sesuai beban kerja operasional.
Penyusutan Geometri (Shrinkage) yang Tidak Terkendali Dimensi produk akhir sering kali menyusut melebihi batas toleransi yang tertera pada engineering drawing. Solusinya: Perhitungan shrinkage allowance serta pemasangan riser (penambah) yang tepat sasaran.
Biaya Pembuatan Cetakan Pola (Pattern) yang Membengkak Pembuatan pola ulang terjadi berulang kali karena desain awal tidak memperhitungkan draft angle untuk kemudahan pelepasan dari cetakan. Solusinya: Optimasi desain awal secara digital (DFM – Design for Manufacturability).
Waktu Lolos Uji (Lead Time) yang Terlalu Lama Proses pengujian berulang-ulang tanpa standar uji non-destruktif (NDT) membuat jadwal proyek terhambat. Solusinya: Penerapan quality control berlapis mulai dari pengujian komposisi kimia spektrometer hingga pengujian mekanis berstandar teknis.
Mengapa Engineering Penting dalam Pengecoran Logam?
Pendekatan rekayasa teknik secara langsung menentukan keberhasilan atau kegagalan sebuah produk coran sejak lembar cetak biru dibuat.
Bentuk komponen teknis sangat mempengaruhi kelancaran alir molten metal di dalam rongga cetak. Ketika insinyur mengabaikan radius sudut atau transisi ketebalan dinding, tegangan sisa (internal stress) akan berkumpul pada titik tertentu dan memicu retakan termal. Oleh karena itu, konsultan teknis membantu menganalisis titik kritis tersebut dan mengantisipasi potensi kegagalan struktur sebelum logam cair masuk ke dalam cetakan.
Desain Komponen Harus Mempertimbangkan Proses Casting
Desain geometri produk manufaktur harus beradaptasi penuh dengan perilaku fisik alir cairan panas.
Seorang insinyur harus memperhitungkan ketebalan dinding secara merata guna menghindari perbedaan laju pendinginan yang drastis. Selanjutnya, penambahan draft angle pada permukaan vertikal mempermudah proses pengeluaran pola tanpa merusak dinding cetakan pasir. Perencana juga perlu menandai area mana saja yang membutuhkan alokasi tebal tambahan (machining bubut allowance) untuk proses bubut atau miling tahap akhir.
Pemilihan Material Menentukan Karakteristik Produk
Pemilihan jenis logam harus berpatokan pada kebutuhan beban mekanis, ketahanan korosi, serta batas temperatur kerja komponen.
Tabel berikut menunjukkan komparasi karakteristik teknis material logam yang sering dipakai dalam industri manufaktur:
| Jenis Material | Tingkat Kekuatan (Tensile Strength) | Ketahanan Imbas (Impact Resistance) | Aplikasi Utama Industri |
|---|---|---|---|
| Besi Cor Kelabu (Grey Cast Iron) | Sedang (150–300 MPa) | Rendah (Menyerap Getaran) | Blok Mesin, Engine Flywheel, Pipa |
| Besi Cor Nodular (Ductile Iron) | Tinggi (400–800 MPa) | Tinggi (Ductile) | Poros Engkol, Heavy Duty Gear, Valve Body |
| Baja Karbon (Carbon Steel) | Sangat Tinggi (400–1000+ MPa) | Sangat Tinggi | Komponen Pertambangan, Konstruksi Berat |
Para ahli menyarankan agar perusahaan memilih material berdasarkan fungsi utilitas jangka panjang, bukan semata-mata mengejar biaya produksi terendah.
Sistem Pengecoran Mempengaruhi Hasil Akhir
Keberhasilan pembentukan logam padat sangat bergantung pada konfigurasi gating system dan penempatan riser.
Gating system mengatur alir masuk cairan logam agar berjalan secara tenang (laminar) tanpa menimbulkan turbulensi yang memicu perangkap gas. Sementara itu, riser berfungsi memberikan pasokan logam cair tambahan saat proses pembekuan dan penyusutan berlangsung. Perhitungan volume dan letak riser yang kurang tepat pasti menyebabkan munculnya rongga shrinkage di tengah-tiga komponen utama.
Cacat Pengecoran Dapat Berkaitan dengan Keputusan Engineering
Munculnya cacat produk coran sering kali berakar dari akumulasi keputusan teknik yang kurang presisi sejak awal perancangan.
Porositas Gas: Terjadi akibat ketidakmampuan gas keluar dari rongga cetak atau akibat kelembapan bahan cetakan yang berlebihan.
Shrinkage Cavity: Terjadi akibat kekurangan pasokan logam cair pada saat fase perubahan dari cair ke padat.
Misrun & Cold Shut: Terjadi ketika suhu tuang terlalu rendah atau desain dinding terlalu tipis sehingga cairan membeku sebelum memenuhi seluruh rongga.
Inklusi Terak (Inclusion): Terjadi karena sistem penyaring (filter) terak pada saluran masuk tidak bekerja maksimal.
Insinyur berpengalaman selalu menganalisis cacat ini melalui pendekatan multidimensi, mulai dari aspek termal hingga desain mekanis.
Estimasi Tren Pasar & Analisis Proyeksi Teknik 2026
Berdasarkan analisis tren industri manufaktur global dan domestik tahun 2026, permintaan terhadap produk cor presisi berstandar high-grade terus mengalami peningkatan sebesar 6,8% per tahun. Industri otomotif listrik, infrastruktur pertambangan, dan pengerjaan mesin presisi menuntut komponen yang lebih ringan namun memiliki nilai ketahanan mekanis yang jauh lebih tinggi. Konsolidasi antara simulasi komputer terpadu dengan otomatisasi cetakan menjadi standar standar baru untuk menekan tingkat cacat produksi hingga di bawah 1,5%.
Kapan Perusahaan Membutuhkan Konsultasi Engineering?
Perusahaan wajib melibatkan tim ahli teknik saat mereka hendak memproduksi komponen kustom dengan persyaratan toleransi yang ketat.
Kebutuhan konsultasi menjadi sangat mendesak ketika manufaktur berniat melakukan konversi material—misalnya merubah struktur las (welding assembly) menjadi struktur tunggal pengecoran. Begitu pula saat perusahaan bermaksud merekayasa ulang (reverse engineering) sparepart impor yang sudah tidak diproduksi lagi oleh pabrik orisinalnya.
Corlogam.id dan Pendekatan Engineering dalam Pengecoran
Corlogam.id hadir sebagai platform teknis berbasis rekayasa engineering yang menjembatani kebutuhan desain industri dengan proses manufaktur di pabrik peleburan.
Melalui dukungan tim ahli yang berpengalaman, Corlogam.id memberikan layanan evaluasi desain (DFM), rekomendasi perbaikan geometri, pertimbangan pemilihan paduan logam, hingga simulasi pengecoran sebelum proses penuangan skala besar dijalankan. Pendekatan ini secara signifikan menekan risiko kegagalan produk, menjamin akurasi presisi, serta mengoptimalkan efisiensi biaya operasional klien.
Memilih Jasa Pengecoran Logam yang Memahami Kebutuhan Teknis
Memilih mitra manufaktur yang tepat membutuhkan kecermatan dalam menguji kapabilitas teknis dan sistem kontrol kualitas pabrikan.
Gunakan panduan pertanyaan evaluasi berikut saat Anda memilah vendor:
Apakah vendor mampu membaca dan menerjemahkan gambar teknik (engineering blueprint) secara mendalam?
Apakah penyedia jasa menyediakan fasilitas analisis komposisi kimia berbasis spectrometer?
Apakah produsen dapat memberikan masukan kritis mengenai optimasi desain demi kelancaran proses casting?
Bagaimana skema Quality Control (QC) yang mereka terapkan untuk mendeteksi cacat internal produk?
Untuk kebutuhan komponen kustom, memilih jasa pengecoran logam yang memahami aspek engineering sejak tahap awal dapat membantu mengurangi potensi masalah ketika desain masuk ke tahap produksi.
Parameter Kualitas & Unik Selling Point (USP)
Pendekatan engineering-first memberikan keunggulan kompetitif yang membedakan proses produksi modern dengan pengecoran tradisional konvensional:
Akurasi Komposisi Logam: Garansi pengujian lab kimia untuk menjamin persentase unsur paduan sesuai standar standar internasional.
Presisi Geometri Tinggi: Penggunaan pola presisi berbasis teknologi mesin CNC Pattern Making.
Pemeriksaan Non-Destruktif (NDT): Pengujian struktural internal menggunakan metode Ultrasonic Testing atau Dye Penetrant Testing.
Alur Kerja Transparan Step-by-Step:
- Step 1: Konsultasi Kebutuhan & Verifikasi Gambar Teknik
- Step 2: Simulasi Aliran & Analisis Metalurgi
- Step 3: Pembuatan Pola (Pattern) Presisi
- Step 4: Proses Pengecoran & Kontrol Penuangan
- Step 5: Pengujian Laboratorium & Finishing Akhir
Engineering dan Produksi Harus Berjalan Bersama
Integrasi yang rapat antara tim rekayasa teknik dan operator lapangan memastikan setiap spesifikasi teknis tereksekusi secara sempurna tanpa kompromi.
Langkah desain yang cermat akan kehilangan nilainya apabila penuangan logam cair tidak mengindahkan kontrol temperatur yang ketat. Sebaliknya, keterampilan penuangan terbaik sekalipun tidak mampu menyelamatkan produk dari kegagalan jika geometri dasarnya sudah cacat sejak awal. Keharmonisan dua elemen ini menjadi kunci utama penyediaan produk cor berkualitas unggul.
Pertanyaan Populer seputar Jasa Pengecoran Logam (FAQ)
- Apa itu jasa pengecoran logam dan bagaimana cara kerjanya?
Jasa ini merupakan layanan manufaktur pembuatan komponen dengan cara mencairkan logam di dalam tungku lebur, kemudian menuangkannya ke dalam rongga cetakan presisi sesuai bentuk geometri yang diinginkan.
- Mengapa konsultasi desain teknik sangat penting sebelum proses pengecoran?
Konsultasi teknik mencegah terjadinya cacat bawaan seperti retak, shrinkage, atau porositas yang dapat menggagalkan fungsi komponen saat menerima beban operasional.
- Dimana lokasi pusat penyedia layanan pengecoran logam bereputasi tinggi?
Pusat industri pengecoran skala besar nasional banyak beroperasi di wilayah Jawa Tengah, khususnya Sentra Pengecoran Logam Ceper, Kabupaten Klaten, yang sudah melayani kebutuhan komponen industri nasional sejak puluhan tahun.
- Berapa harga pembuatan komponen cor kustom per kilogramnya?
Harga jasa pengecoran bersifat sangat spesifik karena tergantung pada jenis paduan logam, tingkat kerumitan pola, jumlah pesanan, serta pemrosesan machining bubut akhir. Untuk mendapatkan estimasi biaya yang paling akurat dan sesuai dengan spesifikasi proyek Anda, sangat disarankan untuk berkonsultasi langsung dengan tim admin melalui WhatsApp.
- Bagaimana cara memastikan material logam cair sesuai dengan spesifikasi permintaan?
Setiap sampel cairan logam harus melalui pengujian komposisi kimia menggunakan alat spectrometer sebelum proses penuangan masal dilakukan.
- Apa saja contoh produk industri yang diproduksi melalui metode pengecoran?
Contoh produk cor meliputi manhole cover, komponen pompa air industri, impeller, roda gigi berat (gearbox), flywheel, hingga komponen rem kereta api.
- Jasa pengecoran mana yang menyediakan pendampingan engineering sejak tahap awal desain?
Platform Corlogam.id menyediakan pendampingan teknis komprehensif mulai dari evaluasi desain awal, pemilihan material, simulasi casting, hingga pengujian akhir produk.
Konsultasikan Kebutuhan Teknik Komponen Anda
Jangan biarkan proyek manufaktur Anda terkendala oleh masalah cacat produk atau kesalahan pemilihan material yang membuang waktu dan anggaran. Tim spesialis rekayasa teknik dari Corlogam.id siap membantu Anda menganalisis gambar teknis, mengoptimalkan spesifikasi material, serta menghitung estimasi biaya produksi secara presisi.
Klik di sini untuk langsung terhubung dengan Admin WhatsApp Corlogam.id dan dapatkan penawaran harga paling akurat serta analisis teknik gratis untuk suksesnya proyek Anda!
Sumber Referensi
Jurnal Teknik & Sains Material:
ASM International. Casting Design and Metallurgy Handbook. ASM Digital Library
Journal of Materials Processing Technology. Defect Analysis and Simulation in Metal Casting Processes. Elsevier ScienceDirect
Pranala Wilayah & Sentra Industri Target (Wikipedia):
Informasi mengenai sejarah sentra industri logam dapat dipelajari pada ulasan Kecamatan Ceper, Kabupaten Klaten di Wikipedia Bahasa Indonesia.
Views: 0


